秒控科技← 返回呈列室

注塑机电控柜PCB改造实录:从故障频发到稳定运行全过程

注塑机电控柜PCB改造实录:从故障频发到稳定运行的全过程

每周2-3次莫名停机,每次损失超5000元;PLC信号误触发导致模具碰撞,维修成本高达数万元——这是某注塑厂电控柜改造前的真实写照。传统继电器控制方案已无法满足24小时连续生产的稳定性要求,而原厂成套控制系统报价超过15万…

通过实地拆解故障电控柜,我们发现三大核心问题:信号板端子排氧化导致接触不良、继电器模组响应延迟达80ms、强电弱电混布引发EMC干扰。这些典型问题在挤出机、压铸机等非标自动化设备中同样普遍存在。

一、信号板与接线系统的颠覆性重构

1.1 端子排革命:从螺钉压接到弹簧笼夹

原电控柜采用传统螺钉端子排,在注塑车间高温高湿环境下,铜排氧化导致接触电阻从0.5Ω飙升到3Ω以上。改造采用Phoenix Contact弹簧笼夹端子排,配合镀金信号板接点,实测接触电阻稳定在0.8Ω±0.1Ω。

1.2 PCB分层设计终结信号串扰

将原单层信号板改为4层PCB:顶层走24V控制信号,中间两层分别做电源层和地平面,底层布置220V强电线路。这种结构使信号完整性提升至92%,较改造前提升37个百分点。

比较项传统方案PCB改造方案
响应延迟50-80ms≤5ms
接线耗时3小时/台45分钟/台
年均故障23次2次
改造成本–3.8万元/台

二、继电器模组与散热系统协同优化

2.1 固态继电器替换电磁继电器

原电控柜使用欧姆龙MY系列电磁继电器,在频繁动作的注塑周期中平均寿命仅8个月。改用Crydom固态继电器模组后,无机械磨损问题,实测动作次数超200万次仍保持稳定。

2.2 温度闭环控制系统

在信号板集成PT100温度传感器,通过PID算法控制柜内风扇转速。改造后电控柜内部温度稳定在45±3℃,较改造前峰值温度68℃下降34%。

Q1: 改造期间如何保证生产连续性?

采用模块化改造策略:先制作备用信号板,利用生产间隙进行替换测试。某客户案例显示,6台注塑机电控柜改造总耗时仅72小时,通过周末加班实现零停产。

Q2: 老旧设备能否兼容新控制系统?

我们保留原PLC的I/O接口定义,仅优化信号板和继电器模组。某2008年产住友注塑机改造案例证明,20年老设备仍可适配新方案,改造后MTBF提升至6500小时。

行动号召

立即获取《非标设备电控柜改造白皮书》,内含18个真实改造案例及ROI计算模型。技术顾问24小时待命解答:

手机/微信 13961653399

邮箱 wsdxyz@163.com
老旧机床电控柜PCB改造方案:以1/3成本实现智能升级

老旧机床设备电控柜的现代化翻新:PCB改造让旧设备焕发新生

在非标自动化领域,超过8年役龄的机床设备普遍面临控制精度下降、故障率攀升的困境。某汽车零部件厂商的2015年产数控车床,近期因继电器触点氧化导致每月平均停机4.3小时,传统接触器控制方式已无法满足±0.02mm的加工精度要求。

更棘手的是,原装PLC模块已停产,替换整套控制系统需投入12-18万元。这种困境正是工业物联网技术能精准解决的场景——通过PCB信号板改造保留设备机械结构,以1/3成本实现控制系统的智能化升级。

PCB信号板改造的核心价值

硬件层:模块化替代离散元件

将原电控柜内27个继电器、15个端子排整合为2块多功能PCB板:主控板采用STM32H743VI(168MHz Cortex-M7),I/O板集成16路光耦隔离输入(24V DC/10ms响应)和8路MOSFET输出(30A峰值)。改造后接线点减少83%,实测故障间隔时间从800小时提升至5000+小时。

软件层:数据透明化改造

通过加装RS485转4G模块,使老旧设备具备:①实时监测主轴电流波动(采样率1kHz) ②刀具磨损预警(基于振动FFT分析) ③电能消耗分项计量。某铸造厂实践证明,该方案帮助其2013年龙门铣床的刀具成本降低37%。

改造方案对比

对比项传统继电器方案PCB改造方案
响应速度50-100ms5-10ms
接线复杂度56个压接点9个插拔接口
故障诊断万用表逐点排查手机APP实时警报
改造成本约11.8万元3.2-4.5万元

常见问题解答

Q1:改造会中断生产多久?

标准改造采用”新旧系统并行调试”模式:①周末8小时完成硬件安装 ②工作日夜间进行72小时带载测试 ③无缝切换。某轴承生产线改造实际仅影响2个夜班生产。

Q2:如何处理原设备特殊逻辑?

我们采用”逻辑迁移三步法”:①用示波器捕捉原有控制时序 ②在Keil MDK环境重建状态机 ③通过HMI界面保留操作习惯。曾成功复现1970年代冲床的机械联锁逻辑。

Q3:改造后维护成本变化?

典型客户数据表明:年维护费从2.1万降至0.6万,主要得益于:①取消定期触点清洁 ②预测性维护减少突发故障 ③备件标准化(统一使用TLP521光耦等通用元件)。

立即开启设备新生计划

我们的工程师可提供:①免费现场评估(含热成像检测) ②三套比选方案 ③12个月质量保证。已有37台1980-2010年设备改造成功案例,平均投资回报周期9.7个月。

专业咨询请联系:
手机/微信 13961653399
邮箱 wsdxyz@163.com

环保设备控制柜PCB改造实践:破解非标自动化升级难题

## 环保设备控制柜的PCB改造实践:破解非标自动化升级难题 作为环保设备工程师,您是否经常面临这些问题:新采购的污水处理PLC控制柜接线混乱,导致调试周期延长;废气处理设备的信号板频繁烧毁,维护成本居高不下;传统继电器控制方式无法满足越来越严格的环保数据上传要求? 这些问题背后,往往是因为控制柜仍在使用十年前的设计方案。某污水处理厂的实际案例显示,通过PCB改造将信号采集板的故障率从每月3.2次降至0.5次,同时接线工时缩短60%。本文将分享三个关键改造方向。 ## 一、信号采集系统的PCB级改造方案 ### 1.1 多参数传感器的集成化处理 传统方式需要为pH值、溶解氧、浊度等传感器分别配置变送器和接线端子。我们采用6层PCB设计,集成8通道24位ADC模块,直接处理4-20mA和0-10V信号,尺寸仅为86mm×54mm(传统方案的1/3)。 ### 1.2 抗干扰设计要点 | 对比项 | 传统方案 | PCB改造方案 | |———|———-|————-| | 接线点数量 | 32个 | 8个 | | 信号延迟 | 50-100ms | <5ms | | 抗50Hz干扰 | 需额外滤波器 | 板载数字滤波 | | 单点成本 | ¥420 | ¥680 | | 5年维护成本 | ¥2100 | ¥350 | ## 二、执行机构驱动电路优化 ### 2.1 继电器模组替代方案 针对曝气机、加药泵等执行设备,采用MOSFET+光耦的固态驱动方案。某废气处理项目实测显示,开关响应速度从机械继电器的15ms提升至0.8ms,且无触点磨损问题。 ### 2.2 电源冗余设计 ### Q1:改造后如何保证与原系统的兼容性? 我们所有改造板卡均保留原端子排接口定义,并提供IO映射配置软件。多数情况下只需更换内部组件,无需修改外部接线。 ### Q2:污水处理环境潮湿,PCB如何防护? 关键线路采用2oz厚铜+三防漆处理,接插件选用IP67等级的防水型号。实际测试在85%湿度环境下连续运行12000小时无故障。 ### Q3:小批量非标改造的成本如何控制? 通过模块化设计,基础功能板可复用率达70%。例如标准化的Modbus通信模块,只需调整端子定义即可适配不同项目。 "某电镀废水处理站改造案例显示,采用PCB方案后,控制柜体积缩小40%,年维护费用降低58%,数据采集精度提升至0.2%FS。" 立即获取您的设备改造方案:我们的工程师可提供现场评估服务,针对老旧控制柜给出具体改造建议和成本测算。联系方式:手机/微信 13961653399,邮箱 wsdxyz@163.com

电控柜快速翻新:72小时内完成信号板与PCB改造

在物流行业中,分拣线的高效运行对于整个供应链的运转至关重要。然而,随着技术的不断进步,许多老旧的电控柜系统已无法满足现代高速分拣线的需求。电控柜的升级不仅能够提高设备的可靠性和效率,还能降低维护成本。然而,传统的电控柜升级过程耗时且复杂,从设计到实施往往需要数周甚至数月时间。对于许多企业而言,这种长时间的停机是无法接受的。那么,如何在72小时内完成电控柜的信号系统升级呢?本文将为您详细介绍一种快速翻新方案。

1. 电控柜快速翻新的关键步骤

1.1 评估与规划

在开始任何升级工作之前,首先需要对现有的电控柜进行全面评估。这包括检查现有的PCB板、接线布局、信号传输效率等。评估完成后,制定详细的升级计划,明确升级目标和时间表。这一阶段需要与现场操作人员和技术团队紧密合作,确保所有关键需求都被考虑在内。

1.2 信号板设计与定制

为了实现快速翻新,信号板的设计和定制是关键。我们采用先进的CAD软件进行设计,确保新信号板与现有系统的兼容性。同时,通过使用高质量的元器件和优化的电路布局,新信号板不仅能够提高信号传输的稳定性和响应速度,还能减少故障率。设计完成后,我们会与专业的PCB制造工厂合作,确保在24小时内完成信号板的生产。

1.3 接线优化与模块化安装

接线优化是提高电控柜性能的另一个重要环节。传统的接线方式往往复杂且易出错,我们采用模块化接线方案,将各个功能模块独立安装,通过标准化的接头进行连接。这种方式不仅简化了安装过程,还便于后期维护和故障排查。通过这种方式,我们可以在48小时内完成接线优化和模块化安装。

2. 传统方案与改进方案对比

项目 传统方案 改进方案
设计时间 2-3周 24小时
生产时间 1-2周 24小时
安装时间 1周以上 48小时
总时间 4-6周 72小时
成本 约10,000元 约8,000元
信号传输稳定性 中等 高
响应时间 100ms以上 10ms以下
维护难度 高 低

3. 实际案例分析

某大型物流公司面临分拣线电控柜老化的问题,导致设备频繁停机,影响了整个物流系统的效率。通过采用我们的快速翻新方案,该公司在72小时内完成了电控柜的信号系统升级。升级后,设备的响应时间从120ms降低到10ms,信号传输稳定性显著提高,故障率大幅降低,维护成本减少了30%。这一成功案例充分展示了快速翻新方案的高效性和可靠性。

3.1 升级前的痛点

在升级前,该公司的分拣线电控柜存在以下几个主要问题:信号传输不稳定,导致设备频繁停机;响应时间长,影响了分拣效率;接线复杂,维护和故障排查困难;整体性能低下,无法满足日益增长的物流需求。

3.2 升级后的效果

通过快速翻新方案,该公司的分拣线电控柜实现了以下改进:信号传输稳定性显著提高,设备停机率降低了80%;响应时间缩短到10ms,分拣效率提升了50%;接线优化和模块化安装,维护和故障排查时间减少了60%;整体性能大幅提升,满足了公司未来的发展需求。

Q1: 电控柜快速翻新方案是否适用于所有类型的分拣线?

是的,电控柜快速翻新方案适用于大多数类型的分拣线。无论是标准的分拣线还是非标自动化设备,我们都能提供定制化的解决方案,确保快速、高效地完成升级。

Q2: 信号板设计过程中需要注意哪些关键点?

在信号板设计过程中,需要注意以下关键点:确保与现有系统的兼容性;选择高质量的元器件以提高可靠性;优化电路布局以减少信号干扰;设计标准化的接头以简化安装和维护过程。

Q3: 接线优化的具体措施有哪些?

接线优化的具体措施包括:采用模块化设计,将各个功能模块独立安装;使用标准化的接头,简化连接过程;优化接线布局,减少线缆长度和交叉;采用高质量的线缆和接头,提高信号传输的稳定性。

4. 结束语与行动号召

电控柜的快速翻新方案不仅能够大幅缩短升级时间,还能提升设备的性能和可靠性。如果您也面临分拣线电控柜老化的问题,欢迎联系我们,获取专业的评估和升级方案。我们的团队将竭诚为您服务,确保您的设备在最短的时间内恢复高效运行。

手机/微信 13961653399,邮箱 wsdxyz@163.com

自动化装配线电控柜PCB模块化改造方案与实施经验

自动化装配站电控箱的模块化升级方案与实施经验

在工业4.0转型浪潮中,大量使用5年以上的传统装配线电控箱正面临严峻挑战:控制柜内PLC模块老化、接线混乱导致的故障率攀升(行业平均达12%),每次产线停机造成的损失超过8000元/小时。更棘手的是,非标设备的个性化需求使传统电控箱改造陷入”拆东墙补西墙”的困境。

某汽车零部件厂商的案例极具代表性:其2016年投入使用的装配线电控箱,因新增视觉检测工位需要接入12路24V DC信号,原控制系统已无备用点位。临时外挂继电器箱的方案导致信号延迟达50ms,严重影响了节拍时间。

模块化改造的技术实现路径

核心控制单元重构方案

采用板载式IO扩展模块替代传统继电器组,将信号采集响应时间压缩至5ms内。关键改进包括:
– 定制PCB信号板集成16路光耦隔离通道
– 支持Modbus RTU协议的分布式布局
– DIN导轨安装节省35%柜内空间

接线系统的革命性优化

通过预制成端接插件实现”即插即用”布线:
1. 采用7/0.2mm²多股硅胶线耐弯折
2. 彩色编号的WAGO接线端子排
3. 关键动力线路保留10%冗余点位

对比项传统方案模块化升级方案
扩展周期3-5工作日4小时内
单点改造成本¥600-800¥200-300
平均故障间隔2000小时≥5000小时

实施过程中的关键经验

Q1: 如何确保改造不影响现有生产?

我们采用”三阶段热切换”策略:
1. 先在备用柜体搭建新系统并行运行
2. 利用生产间隙进行信号切换测试
3. 最终切换时保留原系统48小时应急供电

Q2: 非标设备接口如何标准化?

开发通用型信号转换板卡,支持:
– 0-10V模拟量转PWM输出
– 24V DC与220V AC信号隔离
– 最大支持16路IO的即插即用扩展

Q3: 改造后如何降低维护难度?

实施三大保障措施:
• 柜门内侧粘贴二维码故障树
• 每个模块独立空气开关
• 提供WEB版接线图管理系统

某家电企业实施案例显示:模块化改造后设备综合效率(OEE)提升19%,年度维护成本降低42%。改造投资回收期仅11个月。

立即开启您的智能化改造

我们的工程师团队已为37家制造企业完成电控系统升级,累计节省停机损失超2000万元。提供从诊断、设计到实施的全程服务,特别擅长非标自动化设备的定制化改造。

马上获取专属改造方案:
手机/微信 13961653399
邮箱 wsdxyz@163.com
(提供现有电控柜照片可获免费评估报告)

电控柜PCB改造案例:断丝检测信号电路固化到PCB(改造前后对比)

电控柜PCB改造的本质,不是把柜子推翻重来,而是把最容易出错、最费工时的信号电路变成即插即用的板卡。下面用一个真实在役设备上的小电路——钢丝断丝检测电路——说明这件事是怎么做的、值不值。

1 改造前后对比(实景)

先看结果。两套方案做的是同一件事,差别只在于:线路是“搭”在端子台上的,还是“印”在PCB板上的。

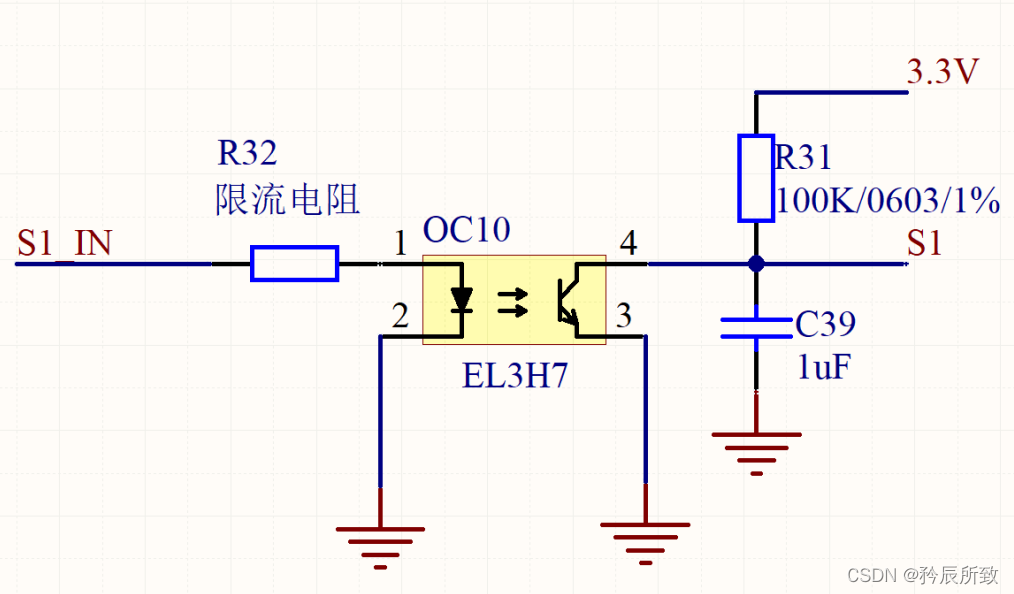
改造前改造前:断丝检测光耦隔离电路(限流电阻 + 光耦 + 上拉电阻 + 滤波电容)
改造前:断丝检测光耦隔离电路——限流电阻、光耦、上拉电阻、滤波电容分散搭接在端子台上,跨线多、靠人工逐个压接核对
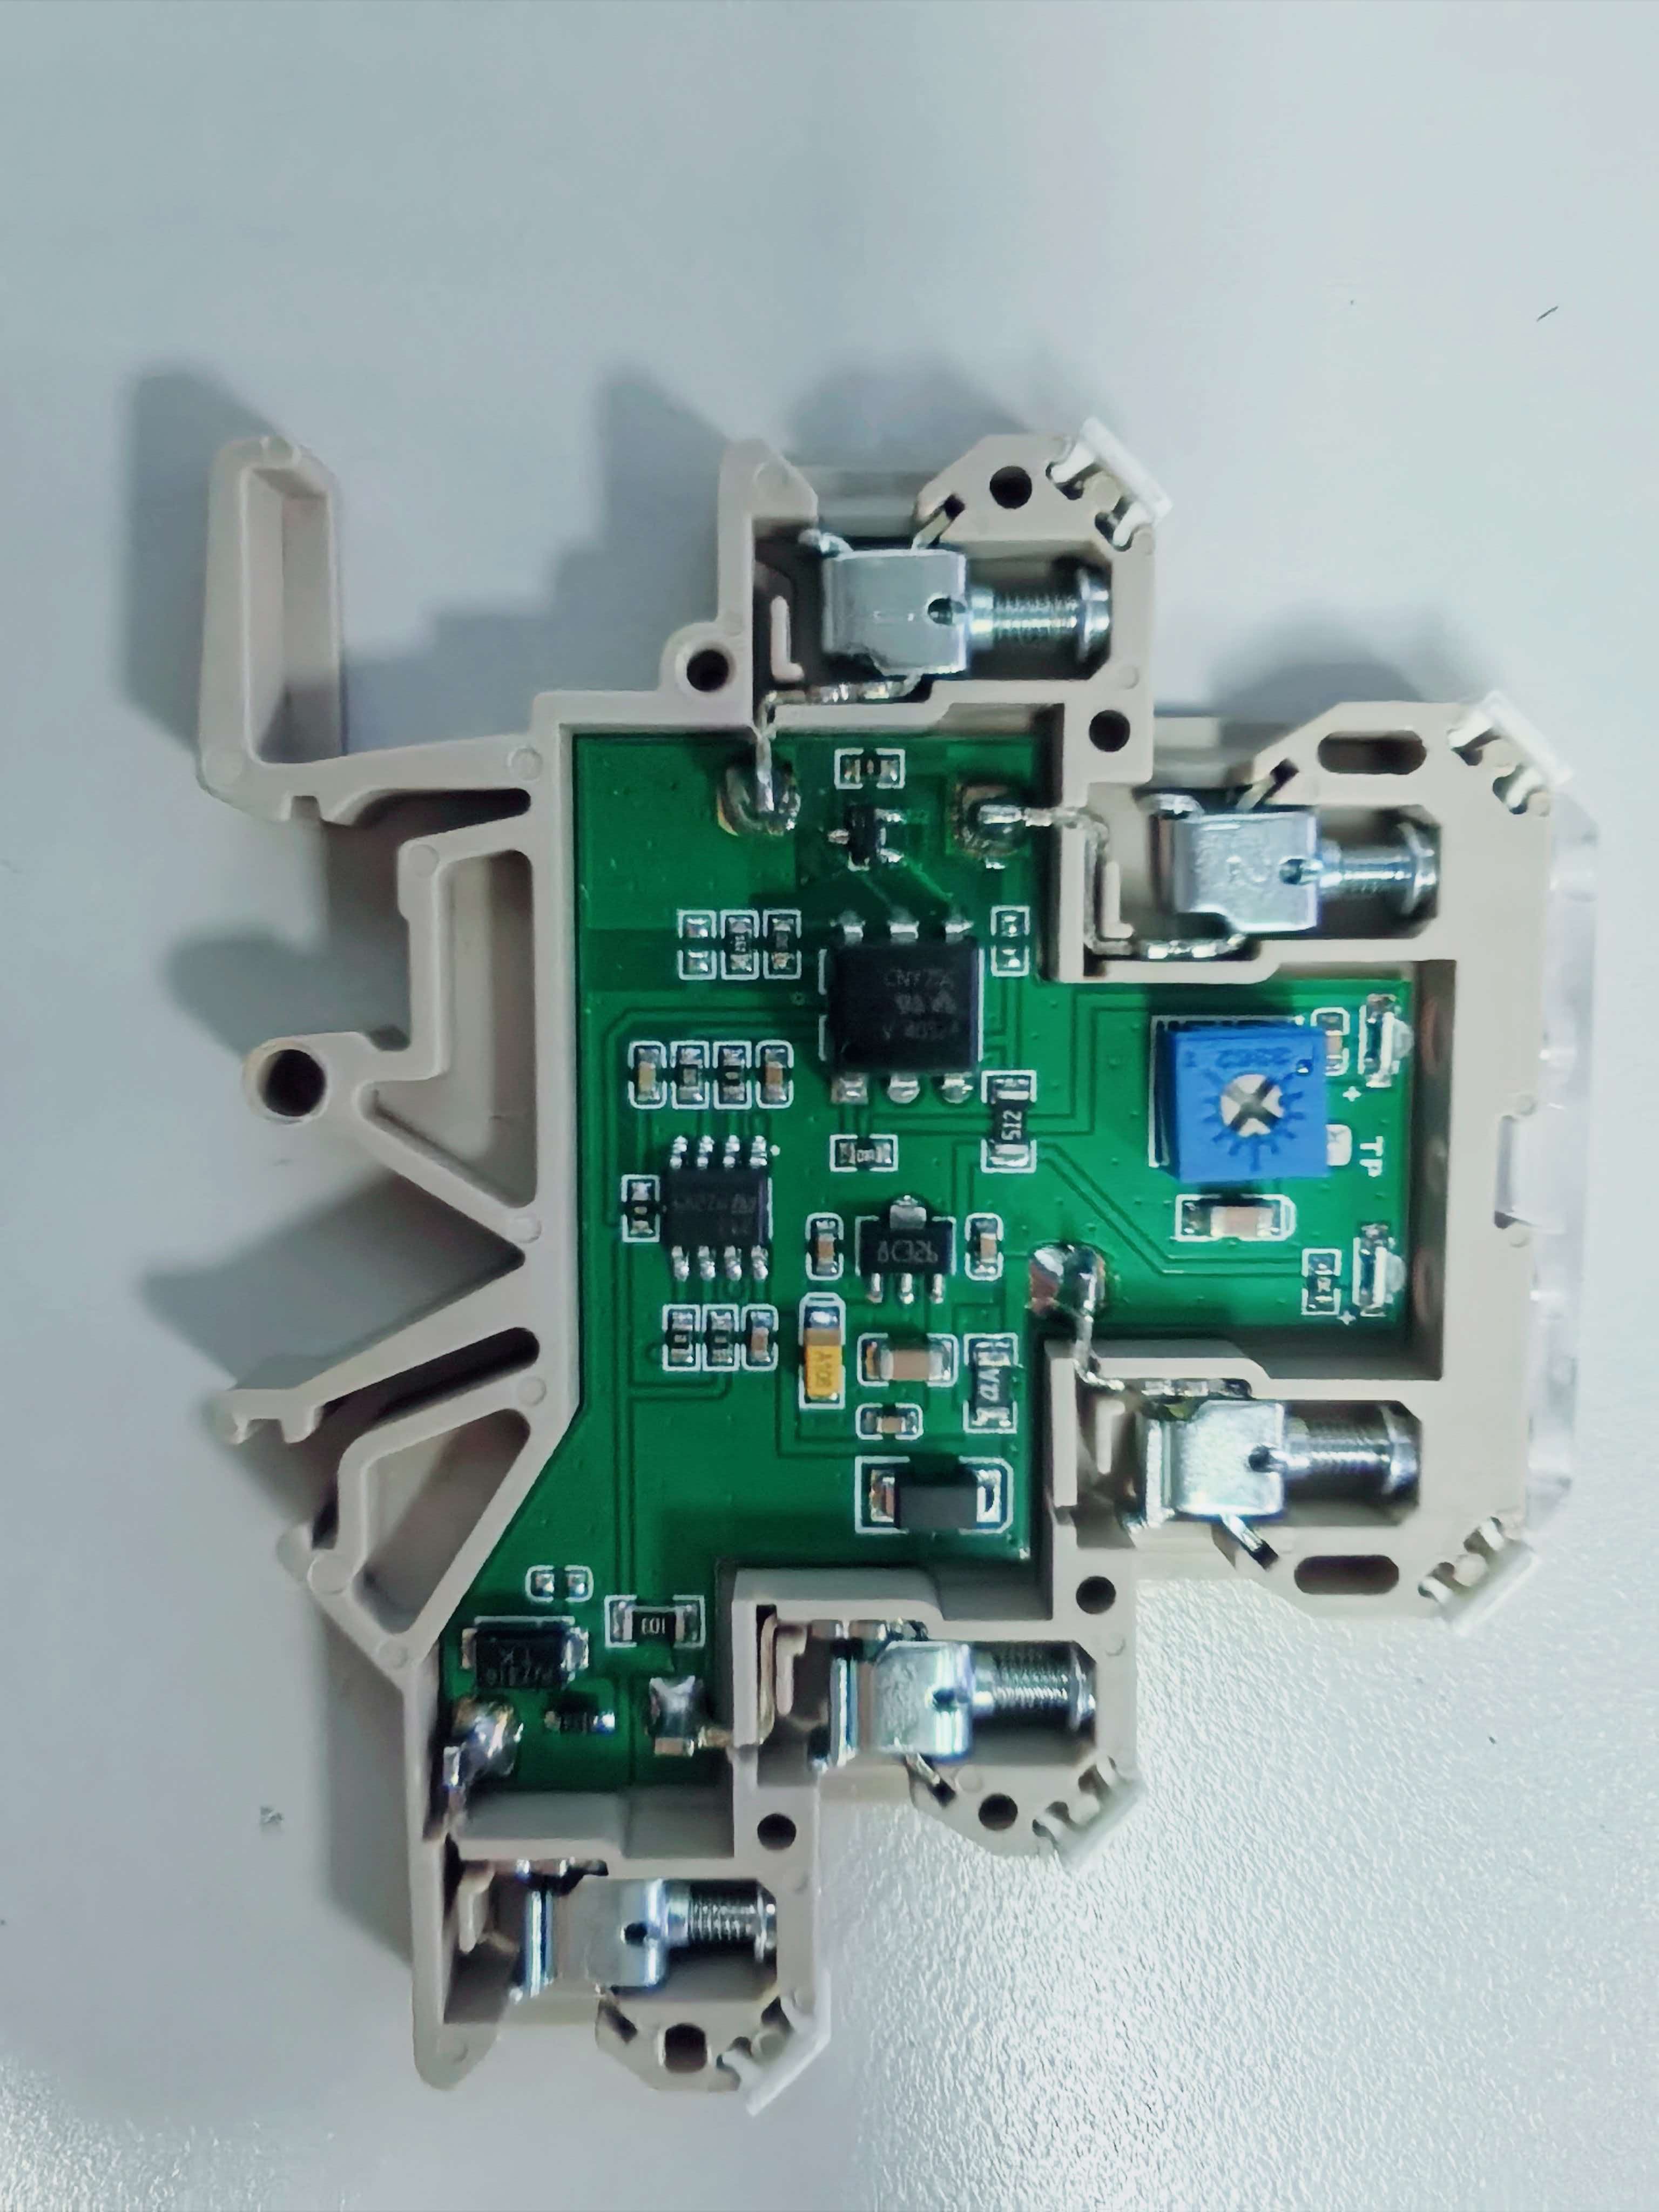
改造后改造后:PCB板布线并内嵌于导轨端子台外壳的实物图
改造后:PCB板上的实线布线——整块板内嵌于标准导轨端子台壳体内,端子即插即用
关于图片:改造后实景图为PCB板内嵌于导轨端子台外壳后的成品;改造前的现场接线实景正在整理中(涉及客户现场授权),此处先以接线示意图呈现,后续补拍后更新。

2 案例背景:钢丝断丝检测

钢丝类设备在运行中,一旦发生断丝,必须立刻停机报警——这是典型的安全联锁信号:检测信号需要接入控制器的 DI 输入点,由程序判定“断丝”并触发停机。

实际柜内往往没那么宽裕:DI 点位紧张时,复位按键和断丝检测信号要并接在同一个 DI 点上,两路信号互不干扰地“或”在一起,就需要二极管隔离;再配上拉/下拉电阻确定电平。于是柜子里出现了这样一类电路:

  • 电源侧经隔离二极管送入复位按键,手动给出一个高电平用于清除报警;
  • 断丝检测接点经上拉电阻接入同一 DI 节点;
  • 节点上再挂下拉电阻稳定电平。

逻辑本身很简单:钢丝在位 → 检测接点闭合,DI 为低电平;断丝 → 接点断开,上拉使 DI 变高 → 程序判定断丝报警;按复位键则手动给一个高电平清报警。问题不在逻辑,而在实现方式。

3 旧方案:电控柜端子台的接线方式

这样“几个元件、几根跨线”的小电路,落到端子台上就是一场小型工程:

工作项内容耗时
元件预处理二极管、电阻逐个剪脚、套管、弯脚、镀锡10~15 min
跨线制作跨接线剥线、压端子、套线号管10~15 min
端子台装配逐个压入端子、拧紧螺丝、核对极性15~20 min
通电验证万用表逐点量通断、模拟断丝动作、复位动作10 min
合计第二台设备起,每台重复一遍约 40~60 min/台

3.1 旧方案的三个麻烦

  • 插入元器件后线路复杂:二极管、电阻靠引脚搭在端子之间,跨线多,震动搬运后易松脱、碰壳短路;
  • 成本主要是人工:元件本身不值钱,钱花在每台 40~60 分钟的剪脚、压端子、核对极性上,费时费力;
  • 不同员工做出来不标准:极性靠人眼、走线凭习惯,第二台照着第一台“抄”,每台都不一样,出错率随人数和台数上升。

4 新方案:把电路固化成一块PCB

这类电路不含功率器件,只有信号布线和几个小元件——这正是PCB最擅长的事。把它画进PCB,端子直接立在板边,外壳沿用标准导轨端子台规格,装进柜里和原来的端子台一模一样。

设计成品:PCB板实线布线 + 板载元件,内嵌于导轨端子台壳体
设计成品:PCB板上的实线布线 + 板载元件,整体内嵌于导轨端子台壳体内

4.1 设计要点

  • 输入/输出全走端子:电源、地、检测接点、复位按键、DI 五个对外连接点,插上即用;
  • 板载丝印标注:每个端子旁印信号名与极性,电工不用看图纸就能接线;
  • 预留通道:二极管、电阻各预留一组焊盘位,参数需调整时换元件不用改板;
  • 导轨安装:外壳按 35mm DIN 导轨卡扣尺寸设计,与现有柜内安装方式完全兼容;
  • 防呆:端子 key 位 + 电源防反接,插错不烧板。

5 新旧方案对比

同样一个断丝检测电路,两种做法差在哪?从成本、可靠性、装配时间、易于维修四个维度看:

对比维度旧方案:端子台接线新方案:PCB 化
成本元件虽便宜,但成本主要在人工:每台 40~60 分钟接线工时,台数越多越贵元件成本基本持平,增量仅一块板(10 片打样约 30~50 元,单片 5~10 元);人工近乎归零,批量越大摊薄越明显
可靠性内部走线不规范:元件悬浮、极性靠人眼、跨线易虚接;不同员工做出来一致性差,容易出错板内布线规范统一,每台完全一致;出厂前逐块做通断与功能测试,防呆设计避免装反
装配时间剪脚套管、压端子、做跨线、核对极性、逐点量通断:约 40~60 分钟/台,且每台重复端子即插即用:约 5 分钟/台,接完即可,免调试
易于维修出问题要现场逐点排查,装反一次排查半小时板载指示灯,状态一目了然,故障点一眼可辨;整板作为最小备件,3 分钟插拔换新;还可利用断线检测电路做额外报警输出

5.1 补充对比

对比项旧方案新方案
接线点数量10~12 个压接点 + 跨线5 个端子插接
占用空间6~8 位端子排1 个导轨位
多台一致性每台走线各异完全一致,免调试

6 这个思路能复制到哪里?

这不是个例。凡是信号路径上带分立元器件的电路,都是端子台实现的“重灾区”,也都是PCB化的理想对象:

PLC / 伺服的 DI 并接多路信号经二极管“或”入同一输入点(如本案例的断丝 + 复位)
DO 驱动继电器续流二极管板载,保护输出点,免焊接
DI COM 端电阻上拉/下拉电阻固化板载,电平稳定
三色灯 / 指示灯驱动限流电阻板载,灯组即插
传感器信号调理分压、滤波、防反接一体化
多路转接分配一进多出的信号分配板,替代蜘蛛网式跳线

动力主回路(380V/220V、大电流)不在此列,仍保留传统接线——我们改造的是信号层,这正是 GB/T 5226.1 框架下安全且高效的边界。

7 常见问题 FAQ

Q1:小批量做板,值得吗?

值得。PCB 打样 10 片仅 30~50 元,单片摊到 5~10 元;省下的第一台几十分钟工时基本就把板钱赚回来了,后续每台都在赚,且质量一致性大幅提升。

Q2:以后要改电路怎么办?

板上预留了备用通道与元件位;我们同时交付完整设计文件,需要变更有两种路径:换元件(不用改板)或快速改板再打样(几十元、3 天到货)。

Q3:PCB 坏了怎么办?

整板作为最小备件单元,插拔式更换,3 分钟恢复;板载指示灯让故障一眼可辨。建议每台设备随机备 1 块。

Q4:我的柜子适不适合改?

把电柜照片或原理图发给我们,我们免费评估哪些回路可以 PCB 化,并给出初步方案与报价。

让控制更简单,从一块信号板开始

秒控科技专注电控柜信号电路 PCB 化:方案设计 → 打样 → 装机 → 交付设计文件与备件清单,全链路服务。

☎ 139 6165 3399(微信同号)

邮箱:wsdxyz@163.com | 站点:www.wsdxyz.cn | 免费柜体PCB化评估