秒控科技← 返回呈列室

HMI工控触摸屏控制系统:让非标设备拥有”会思考”的交互中枢

很多做非标设备的厂商都遇到过同一个难题:设备需要一块”会控制运动、会记配方、会报警、能远程”的屏,但进口HMI太贵、定制开发报价动辄按人月计、自己团队又没人会QT。HMI工控触摸屏控制系统正是为解决这个问题而生。

什么是HMI工控屏系统

它不是一块孤立的显示屏,而是”屏 + 控制器 + 通讯“的整套交互中枢:操作员在触摸屏上设定参数、触发动作;屏通过RS485/Modbus或IO直接指挥变频器、伺服、电磁阀;运行数据实时显示、记录,必要时远程运维。

对设备厂来说,机器因此具备了参数化、可复制、可追溯的”软实力”——而这正是设备从”能跑”走向”好卖”的关键一步。

核心能力:标配即完整

  • QT定制界面:参数输入、配方管理、状态显示、报警记录、权限分级,界面按设备工艺量身定做;
  • RS485 / Modbus-RTU:直控变频器、伺服、步进驱动器、PLC,主流驱动设备即接即用;
  • DI/DO直控:限位开关、按钮读取,启停、电磁阀、指示灯直驱;
  • 远程运维:网口接入、远程诊断、程序OTA升级,售后不必次次跑现场。

进阶能力:Linux屏的护城河

多设备联动

屏兼做小主控,协调多台驱动器按工艺节拍联动。

数据记录导出

工艺数据自动记录,U盘或网络导出,质量追溯有据可查。

摄像头预览

画面直接进屏,组态屏做不到的事,Linux屏原生支持。

物联网上云

设备状态上报、远程启停,为远程运维服务铺路。

典型应用场景

  • 实验室取样/前处理设备:旋转夹具+运动控制+配方管理,窄行业无现成方案,定制屏恰好补位;
  • 工程车辆上装控制:动作时序控制+仪表显示+影像接入+语音提示,一屏集成(支持CAN/485/UART);
  • 老设备智能化改造:老设备加装智能屏,配方、报警、远程运维一次到位;
  • 工序信息收集:触摸屏录入的数据自动进数据库,可扩展标签打印、远程通知。

技术底座:成熟、国产、低成本

方案基于国产ARM Linux屏(NUC977平台),QT5.9定制开发,4.3寸电容屏800×480起,尺寸覆盖3~20寸。国产屏体价格仅为进口HMI的零头,性能跑QT绰绰有余;配合AI辅助开发流水线,过去按人月计费的QT定制,如今小批量也能低成本交付。

多段动作场景可选配动作控制器:触摸屏/无线手柄/按键/接近开关多种触发,继电器输出20路起,时序可预定义。
适合谁

年出几台到几十台的非标设备厂、实验室设备厂商、以及想给老设备换”智能中枢”的改造方。服务按项目个案灵活报价,部分可按开发费方式合作。

告诉我们您的设备需求 →

24V转5V/3.3V的DC-DC方案及其保护电路设计

在现代工业自动化系统中,电控柜作为控制中心的核心部分,承担着连接和控制各种电气设备的重要职责。随着技术的进步,越来越多的智能模块和传感器被集成到电控柜中,这些设备通常需要5V或3.3V的供电电压,而传统的24V DC电源则显得不够灵活。如何高效、稳定地将24V DC转换为5V或3.3V,并确保电源系统的可靠性和安全性,成为电控柜设计中的一大挑战。这篇文章将探讨几种工业24V转5V/3.3V的DC-DC方案及其保护电路,帮助读者解决这一痛点。

电控柜中通常使用24V DC电源,因为这种电压在工业环境中具有较好的稳定性和安全性。然而,随着智能模块和传感器的增加,对低电压供电的需求也日益增长。传统的解决方案往往采用线性稳压器或简单的DC-DC转换器,但这些方法存在效率低、发热严重、响应时间长等问题。因此,寻找一种高效、可靠的24V转5V/3.3V方案显得尤为重要。

24V转5V/3.3V的DC-DC方案

1. 开关型DC-DC转换器

开关型DC-DC转换器是目前最常用的高效电源转换方案。它们通过开关操作来调节输出电压,具有高效率和低发热的特点。常见的开关型DC-DC转换器包括降压转换器(Buck Converter)、升压转换器(Boost Converter)和升降压转换器(Buck-Boost Converter)。对于24V转5V/3.3V的应用,降压转换器是最合适的选择。

2. 隔离型DC-DC转换器

隔离型DC-DC转换器通过变压器实现输入和输出的电气隔离,适用于需要电气隔离的场合,如高压设备的控制电路。这种转换器不仅能够提供稳定的低电压输出,还能有效防止电磁干扰和电源波动对系统的影响。常见的隔离型DC-DC转换器有反激变换器(Flyback Converter)和正激变换器(Forward Converter)。

保护电路设计

1. 过压保护(OVP)

过压保护电路能够在输入电压超过安全范围时立即切断电源,防止损坏下游设备。常见的过压保护方法包括使用稳压管、过压保护芯片和保险丝。稳压管和保护芯片可以提供快速响应,而保险丝则在严重过压时提供最后一道防线。

2. 过流保护(OCP)

过流保护电路用于防止电流过大导致电源或负载损坏。常见的过流保护方法包括使用电流检测电阻、过流保护芯片和MOSFET。电流检测电阻可以实时监测电流,过流保护芯片则在电流超过设定值时切断电源,MOSFET则提供快速的开关操作。

3. 短路保护(SCP)

短路保护电路能够在负载短路时迅速切断电源,防止电源过载和设备损坏。常见的短路保护方法包括使用保险丝、短路保护芯片和MOSFET。保险丝可以提供物理上的断开,短路保护芯片则在检测到短路时立即切断电源,MOSFET则用于快速响应和恢复。

传统方案 改进方案
线性稳压器 开关型DC-DC转换器
效率低(约60%) 效率高(可达90%以上)
发热严重 低发热
响应时间长(ms级) 响应时间短(μs级)
成本高(每台约50元) 成本适中(每台约30元)
无电气隔离 可选电气隔离(增加成本约10元)

Q1: 为什么选择开关型DC-DC转换器而不是线性稳压器?

开关型DC-DC转换器具有更高的效率和更低的发热,特别适合需要长时间稳定工作的工业环境。相比之下,线性稳压器虽然结构简单,但效率低、发热严重,容易导致设备过热和损坏。因此,开关型DC-DC转换器是更优的选择。

Q2: 如何选择合适的过压保护元件?

选择过压保护元件时,应考虑其响应时间和耐压能力。稳压管和保护芯片具有快速响应的特点,适用于需要即时保护的场合。保险丝则提供最后一道防线,适用于严重过压的情况。综合考虑成本和性能,稳压管和保护芯片的组合是较为理想的选择。

Q3: 隔离型DC-DC转换器有哪些应用场景?

隔离型DC-DC转换器适用于需要电气隔离的场合,如高压设备的控制电路、电磁干扰严重的环境和多电源系统。电气隔离可以防止电源波动和电磁干扰对系统的影响,提高整个系统的可靠性和安全性。

“在工业自动化领域,电源设计的可靠性和安全性至关重要。通过合理的电源转换方案和保护电路设计,可以显著提高电控柜的性能和稳定性。”

如果您在电控柜PCB改造、信号板设计和接线优化方面有需求,欢迎咨询秒控科技。我们提供专业的非标自动化解决方案,帮助您实现电控柜的智能化和高效化。

手机/微信:13961653399
邮箱:wsdxyz@163.com

工业自动化中模拟量信号处理的PCB集成解决方案技术分析

在工业自动化控制系统中,模拟量信号(AI/AO)处理一直是电控柜设计的技术难点。当现场传感器的4-20mA信号受到电磁干扰,或PLC的0-10V输出出现漂移时,轻则导致产线工艺参数失准,重则引发设备停机事故——据统计,约23%的非标自动化故障源于信号调理环节的设计缺陷。

传统电控柜采用分立元件搭建信号调理电路,不仅占用3-4U的柜内空间,还需频繁手动校准。某食品厂曾因温度变送器信号偏差0.5mA,导致整批产品灭菌不合格,损失超50万元。如何实现高精度、免维护的模拟量处理方案?本文将揭示PCB级解决方案的技术细节。

一、工业级信号隔离的关键技术

1.1 4-20mA电流环的PCB处理方案

采用TI的ISO224隔离运放芯片,在单块PCB上实现:
• 2500Vrms隔离电压,CTI≥600V
• 0.1% FSR精度,温漂±3ppm/℃
• 集成EMC防护电路(TVS管+磁珠)
对比传统方案,PCB面积缩小80%,且无需外接隔离变送器。

1.2 0-10V电压信号的抗干扰设计

通过ADA4530-1构建高阻抗输入缓冲:
• 输入阻抗>1TΩ,漏电流<1pA
• 16bit ADC前端采样,INL±2LSB
• 差分走线+Guard Ring布局,CMRR>120dB
实测在变频器旁安装时,信号波动<0.05%FS。

二、典型应用场景对比

对比项传统方案PCB集成方案
响应时间20-50ms<1ms
校准周期3个月免校准
单通道成本¥120-180¥60-80
安装空间2U/8通道0.2U/8通道

Q1:如何处理现场两线制/三线制变送器混接?

建议在PCB上预留跳线选择:
• JP1闭合时:为两线制提供24V回路电源
• JP1断开时:接入三线制外部供电
需注意共模电压不得超过芯片限值(通常±30V)。

Q2:长期运行后出现零漂怎么办?

选用带自校准功能的IC(如ADS1263):
• 上电自动校零
• 每隔8小时执行背景校准
• 内置PGA增益误差补偿
实测三年漂移<0.02%FS。

“通过将信号调理电路集成到电控柜主控PCB,我们的包装机项目节省了37%的接线工时,设备OEE提升6.2个百分点。”
——某日化企业自动化总监

立即获取《工业AI/AO信号处理设计指南》完整版!
• 含8种典型电路原理图
• 符合IEC61000-4标准测试数据
• 免费技术方案咨询
联系方式:手机/微信 13961653399,邮箱 wsdxyz@163.com

多路数字量输入信号采集板设计的关键要点:滤波、去抖和隔离

在工业自动化领域,电控柜中的多路数字量输入(DI)信号采集板是系统稳定运行的关键组件之一。然而,随着工业环境的复杂性和电气干扰的增加,传统的DI信号采集板设计已经难以满足现代工业的需求。例如,在非标自动化设备中,不同传感器产生的数字信号可能受到电磁干扰、电源波动等影响,导致信号不稳定,甚至发生误动作。这些问题不仅影响生产效率,还可能造成设备损坏和安全隐患。因此,设计一个高效、可靠的多路DI信号采集板显得尤为重要。

本文将重点讨论多路DI信号采集板设计中的三个关键要点:滤波、去抖和隔离。通过这些技术的应用,可以显著提高信号采集的准确性和系统的稳定性,从而优化电控柜的性能。以下内容旨在为从事电控柜PCB改造和信号板设计的工程师提供参考和指导。

1. 滤波技术的应用

1.1 为什么需要滤波?

工业环境中,电磁干扰(EMI)和射频干扰(RFI)是常见的问题。这些干扰会导致数字信号的噪声增加,使得信号采集板误判信号状态。滤波技术可以通过对输入信号进行处理,去除高频噪声,保持信号的稳定性和准确性。常用的滤波技术包括RC滤波、LC滤波和数字滤波等。

1.2 滤波电路的设计要点

在设计滤波电路时,需要考虑以下几个要点:

  • 选择合适的滤波元件:RC滤波器简单且成本低,适用于大多数场合;LC滤波器适用于高频干扰严重的环境。
  • 确定滤波器的截止频率:通常,截止频率应设置在输入信号频率的10倍以上,以确保有效滤除噪声。
  • 考虑滤波器的阶数:高阶滤波器可以提供更好的滤波效果,但设计和调试更为复杂。

2. 去抖技术的实现

2.1 什么是去抖?

在工业应用中,机械开关和传感器的接触不良、电源波动等因素会导致信号出现瞬时抖动。这些抖动信号如果直接被采集板识别,会引发误动作。去抖技术通过硬件或软件手段,滤除这些瞬时抖动,确保信号的稳定性和可靠性。

2.2 去抖电路的设计要点

去抖电路的设计要点包括:

  • 硬件去抖:使用RC延时电路或单稳态触发器,通过延时方式滤除抖动信号。
  • 软件去抖:在MCU的程序中加入延时或状态判断,通过多次采样确保信号的稳定性。
  • 综合去抖:结合硬件和软件去抖,提供更全面的保护。

3. 隔离技术的重要性

3.1 为什么需要隔离?

在复杂的工业环境中,高电压和强电流可能对信号采集板产生干扰,甚至导致损坏。隔离技术可以通过物理隔离和电气隔离,确保信号采集板的安全性和可靠性。常用的隔离技术包括光电隔离、磁隔离和变压器隔离等。

3.2 隔离电路的设计要点

设计隔离电路时,需要注意以下几点:

  • 选择合适的隔离元件:光电耦合器适用于低速信号,磁隔离器适用于高速信号。
  • 确保隔离元件的耐压等级:通常选择耐压等级在1000V以上的隔离元件,以应对工业环境中的高压冲击。
  • 考虑隔离电路的响应时间:确保响应时间在ms级,满足实时控制的要求。
传统方案 改进方案
简单的RC滤波器 多阶RC滤波器或LC滤波器
无去抖设计 硬件去抖和软件去抖结合
无隔离设计 光电隔离或磁隔离
响应时间较慢(10-20ms) 响应时间快(1-2ms)
成本较低(约50元/板) 成本适中(约150元/板)
可靠性差,易受干扰 可靠性高,抗干扰能力强

Q1: 为什么多路DI信号采集板需要滤波?

多路DI信号采集板在工业环境中容易受到电磁干扰(EMI)和射频干扰(RFI)的影响,这些干扰会导致信号噪声增加,影响信号的准确性和可靠性。滤波技术可以有效去除高频噪声,保持信号的稳定性和准确性,从而提高系统的整体性能。

Q2: 硬件去抖和软件去抖有什么区别?

硬件去抖通过RC延时电路或单稳态触发器等物理元件实现,可以实时滤除抖动信号,响应速度快,但设计和调试较为复杂。软件去抖通过在MCU程序中加入延时或状态判断,通过多次采样确保信号的稳定性,设计简单但响应时间相对较慢。综合去抖结合了两者的优点,提供更全面的保护。

Q3: 隔离元件的选择有什么注意事项?

选择隔离元件时,需要考虑信号的传输速度、耐压等级和工作环境。光电耦合器适用于低速信号,磁隔离器适用于高速信号。耐压等级应选择在1000V以上,以应对工业环境中的高压冲击。此外,隔离元件的工作温度范围也应符合工业应用的实际需求。

结语

多路DI信号采集板的设计是工业自动化系统中的重要环节。通过合理的滤波、去抖和隔离技术的应用,可以显著提高信号采集的准确性和系统的稳定性。如果您在电控柜PCB改造或信号板设计中遇到任何问题,欢迎咨询秒控科技的专家团队。我们提供专业的技术支持和定制化解决方案,帮助您优化电控柜性能,提升生产效率。

联系方式:
手机/微信:13961653399
邮箱:wsdxyz@163.com

电控柜PCB改造案例:断丝检测信号电路固化到PCB(改造前后对比)

电控柜PCB改造的本质,不是把柜子推翻重来,而是把最容易出错、最费工时的信号电路变成即插即用的板卡。下面用一个真实在役设备上的小电路——钢丝断丝检测电路——说明这件事是怎么做的、值不值。

1 改造前后对比(实景)

先看结果。两套方案做的是同一件事,差别只在于:线路是“搭”在端子台上的,还是“印”在PCB板上的。

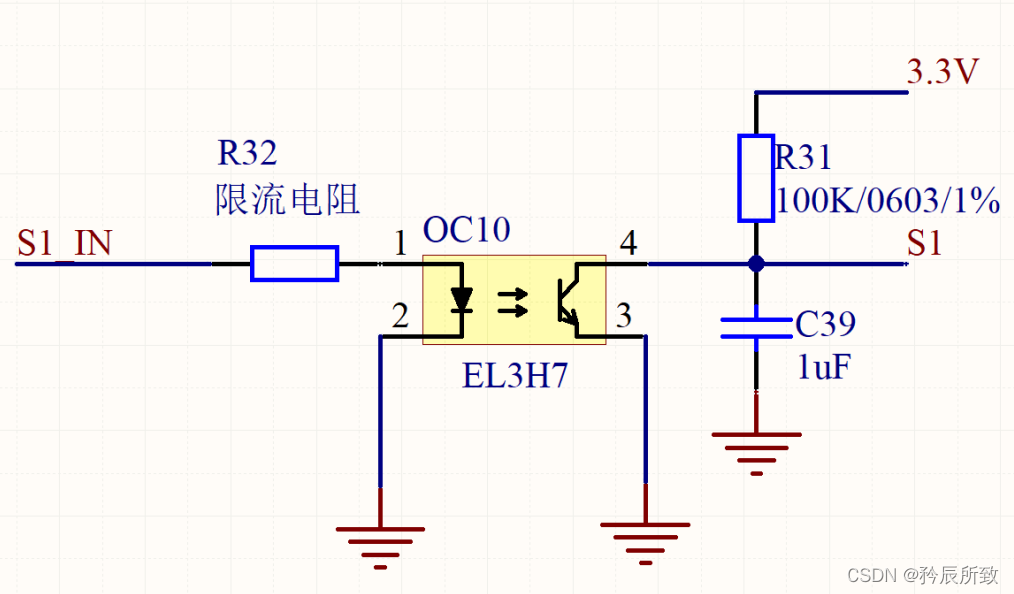
改造前改造前:断丝检测光耦隔离电路(限流电阻 + 光耦 + 上拉电阻 + 滤波电容)
改造前:断丝检测光耦隔离电路——限流电阻、光耦、上拉电阻、滤波电容分散搭接在端子台上,跨线多、靠人工逐个压接核对
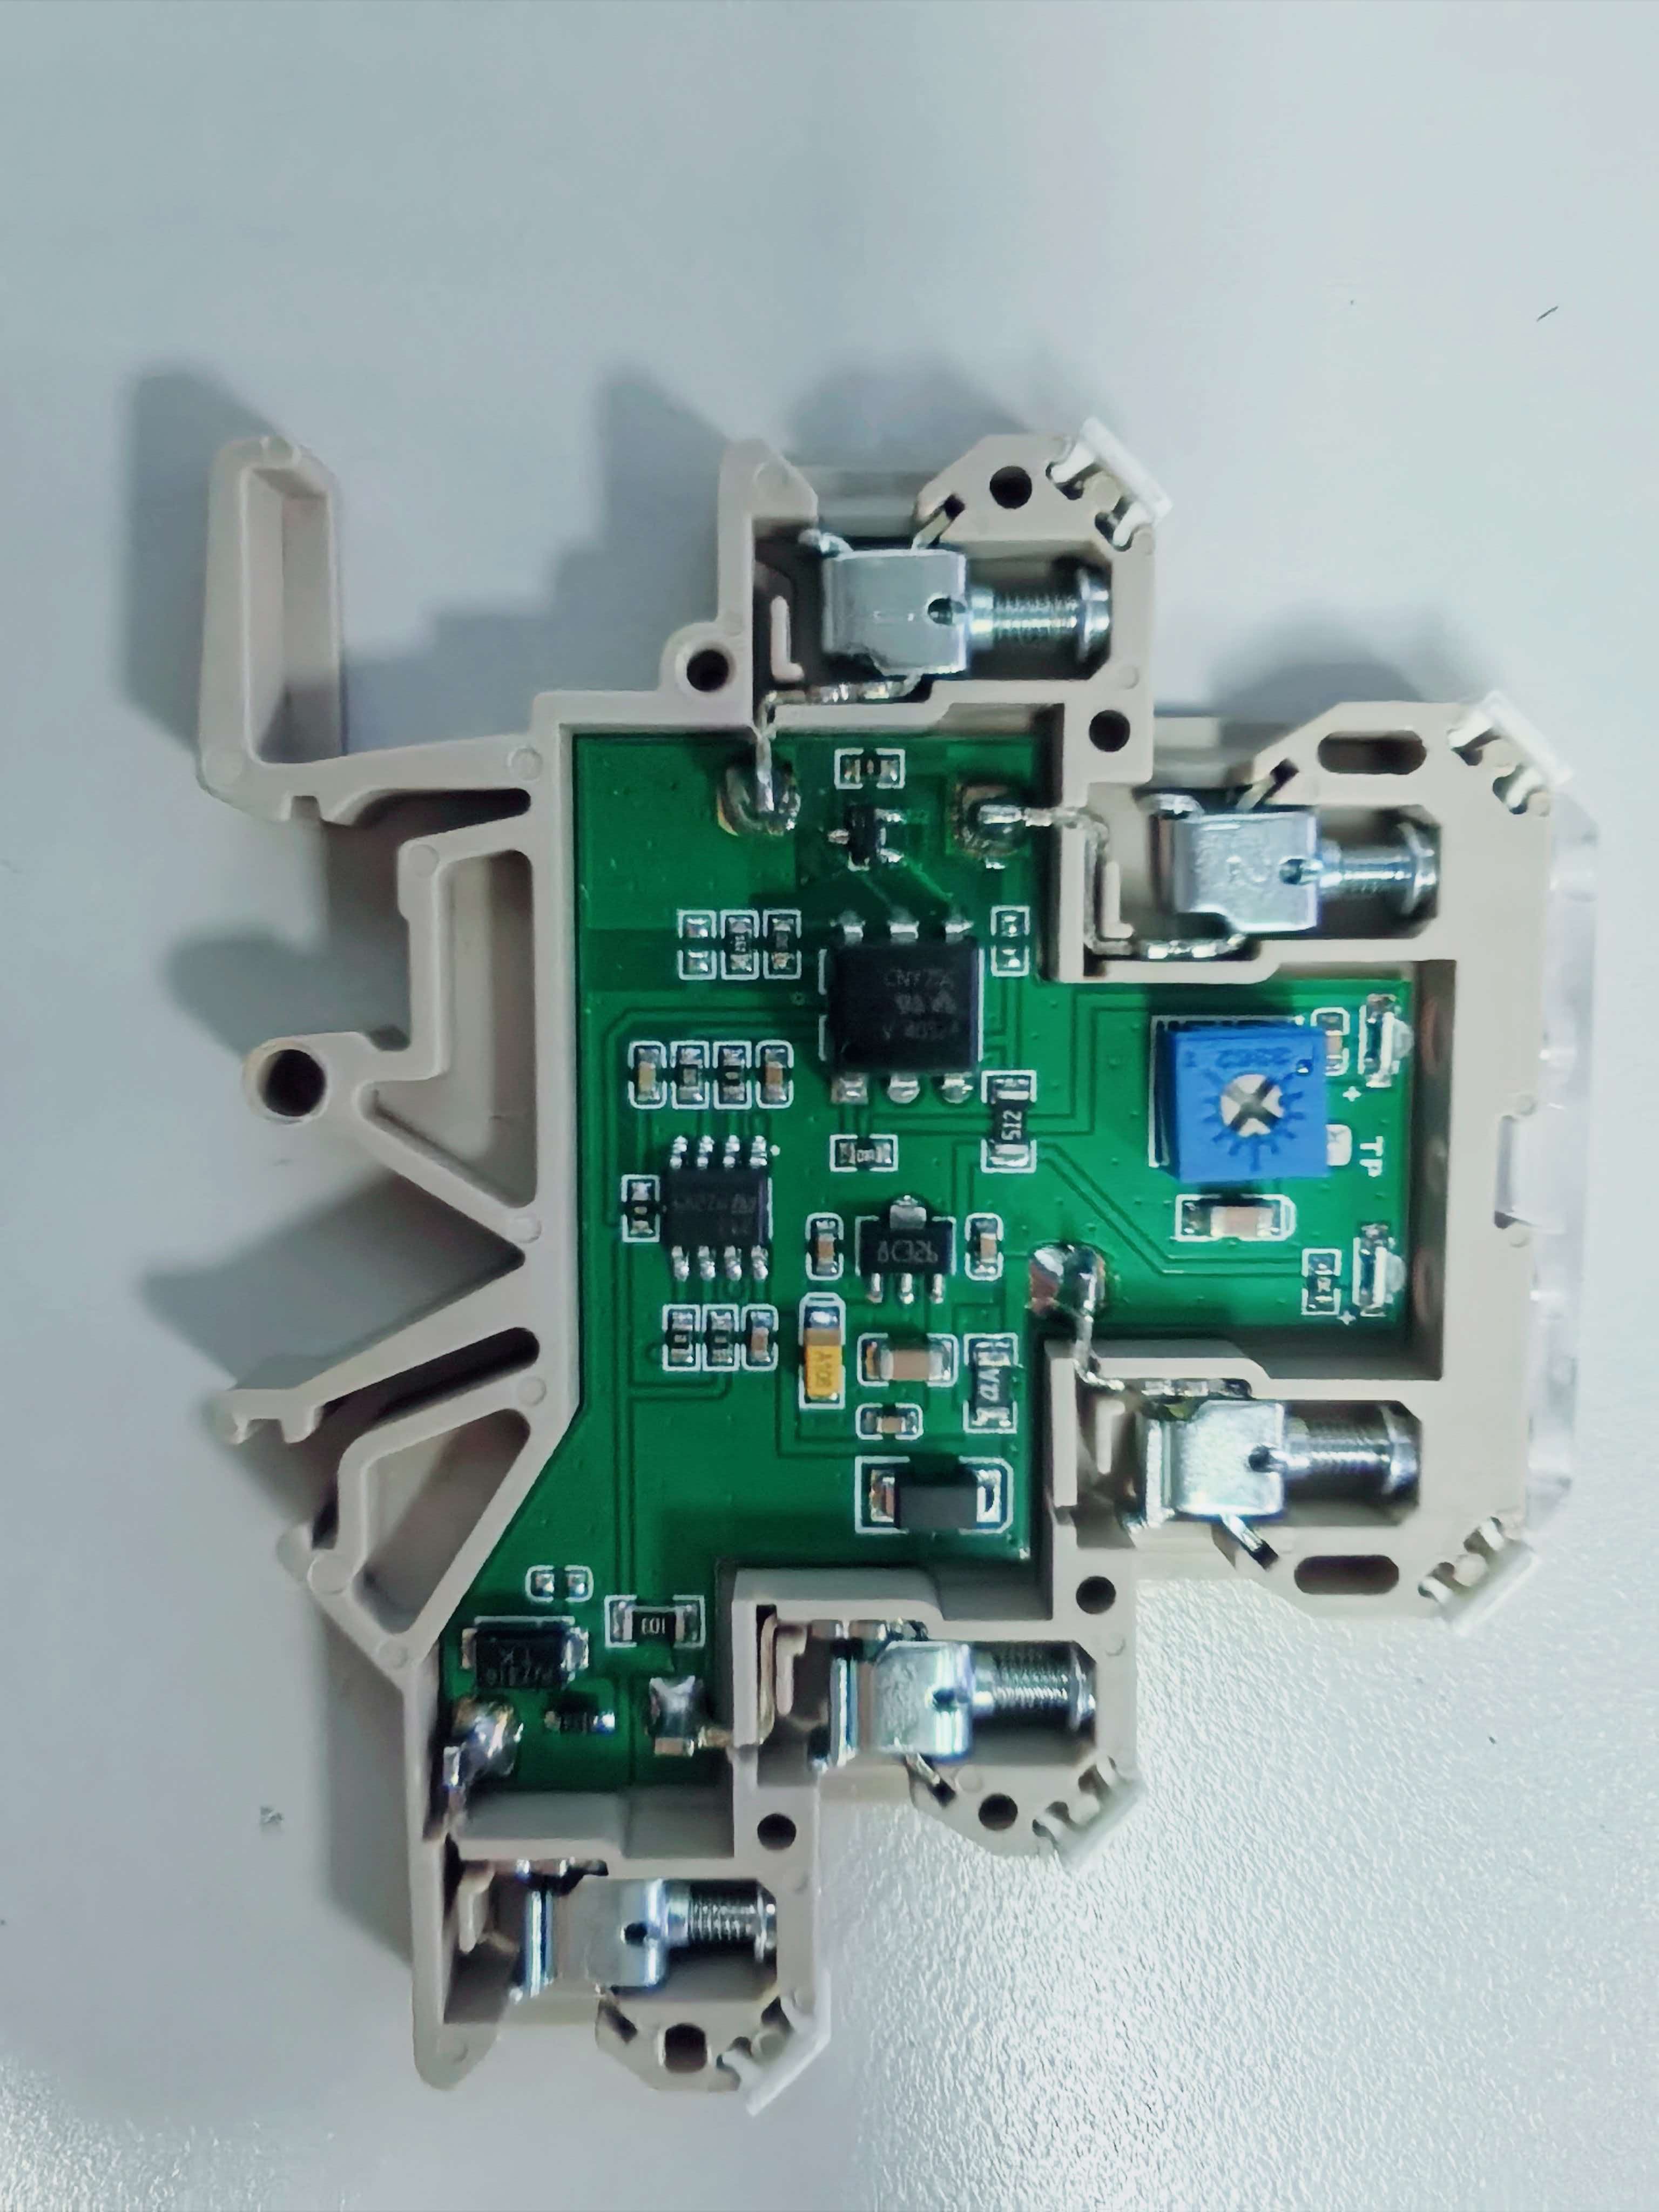
改造后改造后:PCB板布线并内嵌于导轨端子台外壳的实物图
改造后:PCB板上的实线布线——整块板内嵌于标准导轨端子台壳体内,端子即插即用
关于图片:改造后实景图为PCB板内嵌于导轨端子台外壳后的成品;改造前的现场接线实景正在整理中(涉及客户现场授权),此处先以接线示意图呈现,后续补拍后更新。

2 案例背景:钢丝断丝检测

钢丝类设备在运行中,一旦发生断丝,必须立刻停机报警——这是典型的安全联锁信号:检测信号需要接入控制器的 DI 输入点,由程序判定“断丝”并触发停机。

实际柜内往往没那么宽裕:DI 点位紧张时,复位按键和断丝检测信号要并接在同一个 DI 点上,两路信号互不干扰地“或”在一起,就需要二极管隔离;再配上拉/下拉电阻确定电平。于是柜子里出现了这样一类电路:

  • 电源侧经隔离二极管送入复位按键,手动给出一个高电平用于清除报警;
  • 断丝检测接点经上拉电阻接入同一 DI 节点;
  • 节点上再挂下拉电阻稳定电平。

逻辑本身很简单:钢丝在位 → 检测接点闭合,DI 为低电平;断丝 → 接点断开,上拉使 DI 变高 → 程序判定断丝报警;按复位键则手动给一个高电平清报警。问题不在逻辑,而在实现方式。

3 旧方案:电控柜端子台的接线方式

这样“几个元件、几根跨线”的小电路,落到端子台上就是一场小型工程:

工作项内容耗时
元件预处理二极管、电阻逐个剪脚、套管、弯脚、镀锡10~15 min
跨线制作跨接线剥线、压端子、套线号管10~15 min
端子台装配逐个压入端子、拧紧螺丝、核对极性15~20 min
通电验证万用表逐点量通断、模拟断丝动作、复位动作10 min
合计第二台设备起,每台重复一遍约 40~60 min/台

3.1 旧方案的三个麻烦

  • 插入元器件后线路复杂:二极管、电阻靠引脚搭在端子之间,跨线多,震动搬运后易松脱、碰壳短路;
  • 成本主要是人工:元件本身不值钱,钱花在每台 40~60 分钟的剪脚、压端子、核对极性上,费时费力;
  • 不同员工做出来不标准:极性靠人眼、走线凭习惯,第二台照着第一台“抄”,每台都不一样,出错率随人数和台数上升。

4 新方案:把电路固化成一块PCB

这类电路不含功率器件,只有信号布线和几个小元件——这正是PCB最擅长的事。把它画进PCB,端子直接立在板边,外壳沿用标准导轨端子台规格,装进柜里和原来的端子台一模一样。

设计成品:PCB板实线布线 + 板载元件,内嵌于导轨端子台壳体
设计成品:PCB板上的实线布线 + 板载元件,整体内嵌于导轨端子台壳体内

4.1 设计要点

  • 输入/输出全走端子:电源、地、检测接点、复位按键、DI 五个对外连接点,插上即用;
  • 板载丝印标注:每个端子旁印信号名与极性,电工不用看图纸就能接线;
  • 预留通道:二极管、电阻各预留一组焊盘位,参数需调整时换元件不用改板;
  • 导轨安装:外壳按 35mm DIN 导轨卡扣尺寸设计,与现有柜内安装方式完全兼容;
  • 防呆:端子 key 位 + 电源防反接,插错不烧板。

5 新旧方案对比

同样一个断丝检测电路,两种做法差在哪?从成本、可靠性、装配时间、易于维修四个维度看:

对比维度旧方案:端子台接线新方案:PCB 化
成本元件虽便宜,但成本主要在人工:每台 40~60 分钟接线工时,台数越多越贵元件成本基本持平,增量仅一块板(10 片打样约 30~50 元,单片 5~10 元);人工近乎归零,批量越大摊薄越明显
可靠性内部走线不规范:元件悬浮、极性靠人眼、跨线易虚接;不同员工做出来一致性差,容易出错板内布线规范统一,每台完全一致;出厂前逐块做通断与功能测试,防呆设计避免装反
装配时间剪脚套管、压端子、做跨线、核对极性、逐点量通断:约 40~60 分钟/台,且每台重复端子即插即用:约 5 分钟/台,接完即可,免调试
易于维修出问题要现场逐点排查,装反一次排查半小时板载指示灯,状态一目了然,故障点一眼可辨;整板作为最小备件,3 分钟插拔换新;还可利用断线检测电路做额外报警输出

5.1 补充对比

对比项旧方案新方案
接线点数量10~12 个压接点 + 跨线5 个端子插接
占用空间6~8 位端子排1 个导轨位
多台一致性每台走线各异完全一致,免调试

6 这个思路能复制到哪里?

这不是个例。凡是信号路径上带分立元器件的电路,都是端子台实现的“重灾区”,也都是PCB化的理想对象:

PLC / 伺服的 DI 并接多路信号经二极管“或”入同一输入点(如本案例的断丝 + 复位)
DO 驱动继电器续流二极管板载,保护输出点,免焊接
DI COM 端电阻上拉/下拉电阻固化板载,电平稳定
三色灯 / 指示灯驱动限流电阻板载,灯组即插
传感器信号调理分压、滤波、防反接一体化
多路转接分配一进多出的信号分配板,替代蜘蛛网式跳线

动力主回路(380V/220V、大电流)不在此列,仍保留传统接线——我们改造的是信号层,这正是 GB/T 5226.1 框架下安全且高效的边界。

7 常见问题 FAQ

Q1:小批量做板,值得吗?

值得。PCB 打样 10 片仅 30~50 元,单片摊到 5~10 元;省下的第一台几十分钟工时基本就把板钱赚回来了,后续每台都在赚,且质量一致性大幅提升。

Q2:以后要改电路怎么办?

板上预留了备用通道与元件位;我们同时交付完整设计文件,需要变更有两种路径:换元件(不用改板)或快速改板再打样(几十元、3 天到货)。

Q3:PCB 坏了怎么办?

整板作为最小备件单元,插拔式更换,3 分钟恢复;板载指示灯让故障一眼可辨。建议每台设备随机备 1 块。

Q4:我的柜子适不适合改?

把电柜照片或原理图发给我们,我们免费评估哪些回路可以 PCB 化,并给出初步方案与报价。

让控制更简单,从一块信号板开始

秒控科技专注电控柜信号电路 PCB 化:方案设计 → 打样 → 装机 → 交付设计文件与备件清单,全链路服务。

☎ 139 6165 3399(微信同号)

邮箱:wsdxyz@163.com | 站点:www.wsdxyz.cn | 免费柜体PCB化评估

工业自动化电控柜PCB板的EMC防护设计与现场改造方案

在工业自动化现场,电控柜内的PCB板常面临严峻的电磁环境挑战。变频器、大功率电机、无线设备等产生的电磁干扰,会导致PLC误动作、通信中断甚至硬件损坏。某汽车焊接车间曾因EMC设计缺陷,造成整条产线每月3-5次异常停机,单次损失超2万元。

传统电控柜改造往往只关注机械结构和散热,却忽视PCB级的EMC防护。当干扰信号通过电源线或I/O端口耦合到控制板时,24V DC的传感器信号可能被淹没在噪声中,导致0.1ms级的快速脉冲信号完全失真。如何让PCB在工业4.0复杂环境中稳定运行?

PCB板级EMC设计关键技术

多层板叠层与接地策略

采用4层板设计时,推荐叠层顺序:信号层-地平面-电源平面-信号层。地平面需保持完整性,关键信号线(如RS485)距离板边至少3mm。对于混合信号PCB,数字地与模拟地采用”桥接”方式单点连接,避免地环路干扰。

接口电路的EMC加固

  • 所有I/O端口增加TVS二极管(如SMBJ5.0CA)
  • RS485接口采用隔离芯片(ADM2483BRWZ)
  • 电源入口部署π型滤波器(10μH电感+0.1μF陶瓷电容)

工业现场安装抗干扰措施

柜内布线优化方案

动力电缆(380VAC)与信号线间距需≥30cm,交叉时呈90°直角。模拟信号线采用双绞屏蔽线(如Belden 8761),屏蔽层单端接地。PLC数字量输入模块需配置RC滤波器(典型值1kΩ+0.1μF)。

电控柜整体EMC处理

  • 柜门安装EMI导电衬垫(表面阻抗≤0.1Ω)
  • 通风孔采用蜂窝状波导板
  • 所有进出线孔使用金属铠装电缆接头
对比项传统方案EMC优化方案
PCB布局单/双面板随机走线4层板严格分区布局
信号完整性上升沿振铃明显终端匹配电阻控制
抗扰度测试辐射超标15dB通过EN 61000-4-3 Level 3
改造成本仅硬件更换增加20%设计成本

Q1:如何判断现有PCB是否需要EMC改造?

当出现以下现象时需重点排查:①数字输入信号频繁误触发 ②通信包错误率>0.1% ③ADC采样值异常跳动。可用示波器测量电源纹波(应<50mVpp)和信号噪声(应<10%幅值)。

Q2:非金属电控柜如何加强EMC防护?

建议在柜体内壁粘贴铜箔(厚度≥0.1mm)并多点接地,线槽更换为金属封闭式。对于玻璃门监控柜,可在内侧镀透明导电膜(ITO),通过弹簧指压接接地。

Q3:小型PLC系统需要全套EMC措施吗?

需根据环境等级区别对待:①轻度干扰环境(办公区)可简化处理 ②中等干扰(包装机)至少做电源滤波和信号隔离 ③重度干扰(焊装车间)必须实施全套方案。

“在EMC领域,1元的前期设计投入可避免100元的现场整改损失” ——某OEM设备商技术总监

立即获取您的电控柜EMC改造方案!我们的工程师团队提供:①免费现场EMC评估 ②定制化PCB改造服务 ③符合CE认证的完整解决方案。手机/微信 13961653399,邮箱 wsdxyz@163.com

PLC信号板接口故障分析与解决方案:电气工程师必读指南

电气工程师的痛点:PLC信号板接口为何总出故障?

在非标自动化项目中,我们经常发现这样的现象:PLC的I/O模块明明工作正常,但连接到信号转接板后,系统却频繁出现误动作。某汽车零部件生产线就曾因信号干扰导致每日误停机3-5次,每次停机损失高达8000元。

经过故障分析,80%的问题源自接口设计缺陷:电平不匹配导致信号畸变、缺乏保护电路造成元件击穿、接线不规范引入电磁干扰。这些细节问题往往在设备验收时难以发现,却在量产阶段集中爆发。

接口设计的三大核心规范

1. 电平匹配的工程实践

当PLC输出24V DC信号而信号板需要5V TTL电平时,应采用以下方案:

  • 光电耦合器隔离方案(推荐HCPL-2631)
  • 分压电阻网络(精度需1%金属膜电阻)
  • 专用电平转换芯片(如TXB0108)

2. 保护电路设计标准

典型保护电路应包含:

  • TVS二极管(SMBJ系列)应对浪涌
  • 自恢复保险丝(60V/0.5A)防短路
  • RC吸收电路(100Ω+0.1μF)抑制尖峰
传统方案优化方案
直连无保护三级防护电路
普通接线端子带锁紧机构端子
单点接地星型接地拓扑

3. 接线方式的选择标准

根据干扰环境选择接线方式:

  • 强干扰环境:双绞屏蔽线(阻抗120Ω)
  • 常规环境:平行排线(间距≥2mm)
  • 高频信号:同轴电缆(如RG174)

现场常见问题解答

Q1:如何测试接口电路可靠性?

建议进行三项测试:1)使用示波器捕捉信号边沿(要求上升时间<1ms);2)用静电枪做4kV接触放电测试;3)连续通断10万次寿命测试。

Q2:信号板接口改造的成本?

以32点IO改造为例:基础防护方案约80-120元/点,军工级防护约200-300元/点。改造后故障率可降低70%以上。

Q3:非标设备如何统一接口?

推荐采用模块化设计:1)定义企业级接口标准(如间距5.08mm);2)使用可插拔端子台;3)预留20%备用接口。

立即优化您的信号接口设计

我们的电控柜PCB改造团队已为187家制造企业提供接口优化服务,平均故障间隔时间从800小时提升至5000+小时。现在咨询可获取免费接口设计方案评估。

手机/微信:13961653399
邮箱:wsdxyz@163.com

“采用标准接口规范后,我们的设备停机时间减少了82%” ——某上市装备企业生产总监

行车无线遥控与PCB控制一体化改造技术方案

行车还在“人被线牵着走”?该换了

在钢结构车间里,行车操作工每天拖着十几米长的按钮盒电缆来回走动,电缆被工件刮断、被铁屑磨破是家常便饭。一旦断线,轻则停机待修,重则斜吊溜钩伤人。

更头疼的是老式行车电控柜:凸轮控制器加几十根二次线,接线密如蛛网。故障排查全靠老师傅经验,一次短路可能让整条产线停产半天。

在非标自动化程度越来越高的今天,这种“人被线牵着走”的控制方式,已成为效率与安全的双重短板。无线遥控+PCB控制一体化改造,正是当前最成熟的破局路径。

一、为什么“无线遥控+PCB一体化”是正确路径

传统控制方式的三大痛点

  • 有线按钮盒:操作半径被电缆锁死,盲吊频发,安全隐患大
  • 凸轮控制器:触点磨损快,大电流切换打火,故障率高
  • 传统接线:二次回路混乱,单次故障排查常需2-4小时

一体化改造的核心思路

改造不是简单“换个遥控器”,而是“无线操作+控制中枢重构”同步进行:无线遥控负责指令下发,电控柜内的定制PCB控制板负责逻辑执行,两者通过标准化接口对接。

这样既保留了原有主回路接触器、断路器等成熟元件,又彻底升级了控制层,改造风险低、投入可控。

二、技术拆解:从信号板设计到接线优化

信号板设计:无线接收与安全逻辑的核心

信号板是整个方案的“翻译官”。无线接收模块解调出操作指令后,信号板完成三件事:

  • 24V DC安全控制电平转换,驱动主回路接触器
  • 上升极限、超载、门限位等安全联锁逻辑集中处理
  • 信号丢失保护:遥控器掉电或超出距离,输出在100ms内切断,主接触器释放、抱闸制动

工业级无线遥控通常采用2.4GHz频段配合32位地址配对编码,同一车间多台行车互不干扰。

失效安全是行吊无线改造的底线:任何异常,先抱闸、后分析。

电控柜PCB改造与接线优化

原电控柜内杂乱的二次接线,被一块定制PCB控制板替代:继电器与联锁逻辑集中在板上,接线点从上百个减少到几十个,端子排标准化布局,每根线有编号,图纸与实物一一对应。

故障发生时,通过板上指示灯快速定位,单次排查时间可压缩到30分钟以内。接线优化不是为了“好看”,是把检修从经验活变成流程活。

老旧机床设备电控柜的现代化翻新:PCB改造让旧设备焕发新生

老旧机床设备电控柜的现代化翻新:PCB改造让旧设备焕发新生

车间里那台服役十几年的老机床,最近是不是又“罢工”了?继电器触点氧化、接线端子松动,故障排查动辄半天起步,维修师傅打开柜门就头疼。

换新设备?一台加工中心动辄几十上百万,预算难以批复。继续凑合?每月两三次非计划停机,交期一拖再拖,客户的耐心正在被耗尽。

其实,老旧机床的机械主体往往精度尚可,真正拖后腿的是那面“年久失修”的电控柜。通过电控柜PCB改造,用现代电子技术重构控制核心,旧设备完全可以在数周内重获新生。

一、老式电控柜的三大顽疾

1. 继电器逻辑老化,故障频发

传统继电器控制系统触点易氧化、线圈易老化。单台设备动辄三四十个继电器,任何一个失效都会导致停机,平均无故障时间往往不足2000小时。

2. 接线混乱,排查如“考古”

历经多次临时改动,柜内接线早已成了一团乱麻。故障排查全靠老师傅摸线经验,图纸褪色失真,新员工根本不敢上手。

3. 备件停产,维修无门

老式继电器、时间继电器多数已经停产,二手备件价格虚高且质量难保证,维修陷入“等件—坏件—再等件”的恶性循环。

二、PCB改造:重构控制核心的技术路径

信号板设计的三步走

高校与研究所实验台架的PCB信号集成方案

走进高校和研究所的实验室,经常能看到这样的台架:传感器线、电源线、通讯线交织成网,杜邦线配热缩管固定,标签纸一碰就掉。一届学生毕业,下一届接手时,光理清接线就要耗掉两周。 更麻烦的是信号质量。模拟信号线与动力线捆扎走线,0-10V传感器读数漂移明显;接触不良引起的偶发跳变,让实验数据无法重复,论文里的异常点也说不清原因。 其实,科研台架本质上就是“非标自动化”的一种——课题千差万别,但供电、信号采集、隔离这些底层需求高度一致。这正是PCB信号集成的用武之地。 实验台架为什么需要信号板集成 飞线台架的三宗罪
  • 不可靠:杜邦线插拔易松动,振动环境下接触不良率持续上升
  • 不可查:几十根线无有效标记,故障定位只能一根根拔
  • 不可复用:课题结题台架拆除,线束基本报废
信号板带来的改变 一块设计合理的信号板,把24V DC供电、传感器信号调理、隔离和端子接线集中到PCB上。排障时间从小时级降到分钟级,台架重组从周级降到天级。

科研台架的价值在于数据质量,而不是接线手艺。

面向科研场景的信号板设计要点 模块化架构,应对课题变更 科研台架最大的特点是“变”。设计时应把电源、模拟量采集、数字量IO、通讯接口划分为独立功能块,通过标准接插件互联。课题方向调整时,只需更换对应模块,不必推倒重来。 接线优化与信号完整性
  • 模拟与数字分区布局,0-10V、4-20mA信号走线远离功率路径
  • IO采用光耦隔离,响应时间小于1ms,有效切断地环路干扰
  • 全部信号经弹簧式接线端子接入,抗振动,免工具拆装
  • 预留约20%备用通道,应对测试点临时增补
这套思路同样适用于实验室老旧电控柜PCB改造——柜内继电器逻辑迁移到PCB后,布线量可减少60%以上,柜内空间和散热条件同步改善。 投入产出对比
对比项飞线台架PCB集成台架
初次搭建周期2-3周(含反复排错)设计约2周,打样3-5天
单点故障排查2-4小时10-30分钟
器件成本约500-1000元打样加器件约2000-5000元
台架复用性结题即报废模块级复用,跨课题继承
数据一致性受接触不良干扰稳定可重复
从课题周期看,多出的几千元投入,通常一个学期就能通过节省的人力工时收回。 常见问题 Q1:台架方案经常改,做成PCB会不会反而僵化? 不会,关键在架构。采用模块化设计后,变更只落在对应功能块上,例如新增一路转速传感器,只需扩展采集模块,其他部分不动。 Q2:科研小批量打样,成本能接受吗? 可以。四层板10片以内打样费用约500-1500元,加上端子、隔离器件,整套信号板控制在数千元量级,在常规科研经费范围内。 Q3:课题组没有硬件设计人员怎么办? 可以委托专业团队完成原理图与PCB设计,并交付接线图和测试报告,课题组只需按图接线,专注实验本身。 让台架搭建不再拖科研后腿 如果您正在为课题搭建实验台架,或计划对老旧试验柜做电控柜PCB改造,欢迎和我们聊聊需求,从信号板设计到接线优化,我们提供一站式方案。 联系手机/微信:13961653399,邮箱:wsdxyz@163.com。把接线的时间,还给真正的科研。